


Comentários

Autor: FTM
Date: Sep 02, 2026
Peças fundidas em areia: processo, materiais, tolerâncias e considerações de compra
Peça a três fundições que cotem o mesmo corpo de válvula de 30 kg e você receberá frequentemente três preços diferentes, três promessas de tolerância diferentes e três suposições diferentes sobre a margem de usinagem. Isso não é descuido; isso acontece porque a "fundição em areia" abrange vários sistemas de moldagem com capacidades muito diferentes. A resposta curta para os compradores é esta: peças fundidas em areia são geralmente o caminho mais econômico para componentes metálicos sólidos de médio a grande porte em volumes baixos a médios, desde que o sistema de moldagem, o grau de tolerância e o plano de inspeção sejam compatíveis com a peça desde o início.
A economia explica porquê. Um molde de areia custa uma fração de uma matriz de metal, o processo aceita quase qualquer liga fundível e o tamanho prático máximo é medido em toneladas em vez de quilogramas. As compensações são tolerâncias de fundição mais flexíveis e uma superfície mais rugosa, ambas gerenciadas por meio de tolerâncias de usinagem e especificações claras.
O que conta como peça de fundição em areia?
Uma peça fundida em areia é qualquer componente de metal moldado pelo vazamento de metal fundido em um molde feito de areia compactada e ligada formada em torno de um padrão reutilizável. Os núcleos, que são formatos de areia colocados dentro da cavidade, criam passagens internas e cavidades, e é por isso que o processo lida bem com a complexidade: corpos de válvulas com caminhos de fluxo, carcaças de motores com câmaras de resfriamento, conexões de tubos com furos internos e carcaças de caixas de engrenagens com paredes nervuradas.
A escolha de ligas é ampla: ferro cinzento e dúctil, aços carbono e de baixa liga, aço inoxidável, alumínio e ligas de cobre, como latão e bronze. Os componentes acabados variam de algumas centenas de gramas a muitas toneladas. Duas características definem o produto fundido. A precisão dimensional normalmente fica dentro dos graus de tolerância de fundição ISO 8062 CT9 a CT13, dependendo do sistema de moldagem e do tamanho da peça, e a superfície carrega a textura da areia de moldagem. Faces de vedação, furos e faces de flange precisam, portanto, de uma tolerância de usinagem projetada na fase de desenho e finalizada por corte.
Como o processo molda a peça e seu custo
A sequência é fácil de seguir: construa um padrão, forme as metades do molde ao redor dele, coloque os núcleos, monte o molde, despeje, esfrie, sacuda, depois corte as comportas e os degraus e limpe a peça fundida. O que importa comercialmente é onde a qualidade e o custo são realmente decididos. A qualidade do padrão e o design da linha de partição definem a linha de base para a precisão dimensional. Gating e risering determinam se o metal solidifica profundamente ou retém a porosidade de contração. A taxa de resfriamento influencia a estrutura do grão e, em peças fundidas de aço, se o tratamento térmico é necessário. Cada núcleo adicional, tolerância reduzida ou face usinada acrescenta custo em algum ponto da cadeia, e é por isso que os desenhos revisados por um engenheiro de fundição geralmente voltam mais baratos, e não mais caros.
Para obter um passo a passo detalhado sobre criação de padrões, moldagem, vazamento e extração, consulte esta explicação passo a passo de como funciona a fundição em areia e quais peças ela produz .
Sistemas de moldagem: por que a fundição em areia não é um processo
Quando um fornecedor cota peças fundidas em areia, o preço e a precisão alcançável dependem muito do sistema de moldagem por trás do número. A areia verde, ligada com argila e água, é o carro-chefe da indústria: rápida, reutilizável e mais barata por molde, adequada para peças mais simples em grandes quantidades. O silicato de sódio, frequentemente chamado de areia de vidro d'água, cura em um molde duro e dimensionalmente estável e é amplamente utilizado em peças fundidas de aço. Furan e outras areias de resina não cozidas curam quimicamente em temperatura ambiente, mantêm bem sua forma e melhoram o acabamento em peças fundidas maiores e mais complexas. A areia de face ligada ao sol de sílica refina ainda mais a superfície do molde e reduz o estoque restante para usinagem.
Segue-se uma regra prática: quanto mais exigente for a geometria ou a tolerância, mais importa o sistema de moldagem. Uma fundição que executa vários sistemas pode combinar o método com a peça em vez de forçar cada trabalho através de uma linha, e vale a pena perguntar sobre essa flexibilidade antes de comparar as cotações.
| Sistema de moldagem | Tolerância típica (ISO 8062) | Superfície fundida típica | Mais adequado para |
|---|---|---|---|
| Areia verde (argilosa) | Moldagem manual CT11-CT13; Moldagem por máquina CT9-CT11 | Aproximadamente Ra 12,5-25 mícrons | Peças mais simples em volumes maiores com o menor custo de molde |
| Areia de silicato de sódio (copo d'água) | CT10-CT12 | Aproximadamente Ra 12,5-25 mícrons | Fundições de aço e peças maiores que necessitam de moldes firmes e estáveis |
| Areia furânica e de resina não assada | CT9-CT11 | Aproximadamente Ra 6,3-12,5 mícrons | Peças fundidas maiores ou mais complexas em lotes pequenos e médios |
| Areia de revestimento com sílica sol colada | CT8-CT10 | Aproximadamente Ra 6,3-12,5 mícrons, finer texture | Peças onde o acabamento e a margem de usinagem devem ser apertados |
Onde as peças fundidas em areia ganham seu sustento
Componentes de válvula e controle de fluido
Equipamentos de pressão são uma escolha natural. As peças da válvula fundidas em areia de aço-liga, como corpos, castelos e tampas, deixam o molde com estoque generoso e são acabadas por usinagem CNC nas faces de vedação e nas faces do flange, onde a retenção de pressão e o controle de vazamento são mais importantes. A fundição carrega a carga; a usinagem oferece precisão.
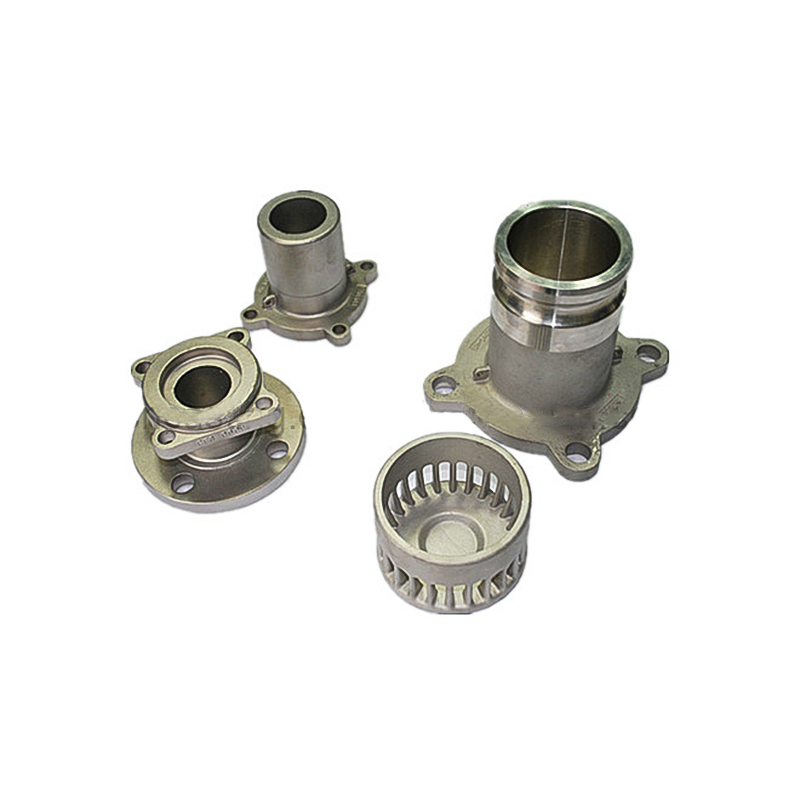 Peças de válvula de fundição em areia de aço de liga Corpos de válvulas, castelos e tampas fundidos em areia com vedação e faces de flange usinadas em CNC, combinando resistência de fundição com a precisão de usinagem necessária para retenção de pressão e controle de vazamento. Ver Produto →
Máquinas Gerais e Transmissão de Energia
Cilindros fundidos em areia, peças de motores, capas de rolamentos, eixos de flange e caixas de engrenagens aproveitam a liberdade do processo em termos de espessura de parede e tamanho geral, enquanto a usinagem traz furos e faces dentro da tolerância. É também aqui que a usinagem e o revestimento internos compensam, porque o manuseio entre fornecedores separados geralmente é onde a tolerância e o prazo de entrega são perdidos.
 Cilindro de fundição em areia para usinagem Cilindros hidráulicos fundidos em areia com acabamento por usinagem interna trazem furos e faces dentro da tolerância, oferecendo flexibilidade na espessura e tamanho da parede para aplicações em motores, caixas de engrenagens e equipamentos pesados. Ver Produto →
Ferragens marítimas, de construção e agrícolas
Fundições de aço em areia para ferragens marítimas, peças de conexão de tubos, componentes de motocicletas e peças de máquinas agrícolas completam a lista: aplicações que precisam de resistência, revestimentos protetores e propriedades mecânicas confiáveis mais do que acabamento cosmético. Para equipamentos pesados, a mesma lógica se estende às peças de desgaste e aos componentes de montagem.
 Fundição em areia de aço para ferragens marítimas Fundições em areia de aço resistente para ferragens marítimas e peças de conexão de tubos, adequadas para aplicações que necessitam de revestimentos protetores e propriedades mecânicas confiáveis, em vez de acabamento cosmético. Ver Produto →
Via de regra, se a peça for ferrosa, mais pesada que alguns quilogramas ou necessária em volumes que não justificam ferramentas pesadas, a fundição em areia merece a primeira cotação.
Como a fundição em areia se compara à fundição sob pressão e à fundição de investimento
Conclusão primeiro: escolha a fundição em areia por tamanho, ligas ferrosas e volumes baixos a médios; escolha fundição sob pressão para peças não ferrosas de paredes finas em grandes volumes; e escolha a fundição de precisão quando tolerâncias restritas e detalhes finos justificarem um preço mais alto por peça. Nenhum dos três é universalmente melhor, porque resolvem problemas diferentes.
A fundição sob pressão usa uma matriz de aço permanente, portanto o ferramental é caro, mas o custo por peça cai drasticamente em volume; é amplamente limitado a ligas de alumínio, zinco e cobre e a tamanhos de peças que cabem na máquina. A fundição de precisão produz componentes com formato quase perfeito e detalhes finos, mas o processo de cera e cerâmica custa mais por peça. A fundição em areia fica no canto oposto: investimento mínimo em ferramentas, seleção de liga quase ilimitada e uma faixa generosa de tamanhos, com precisão de fundição mais flexível que a usinagem recupera em faces funcionais. Muitos programas de sourcing usam todos os três lado a lado, atribuindo peças fundidas em areia para estruturas, alojamentos e corpos de válvulas, peças fundidas para componentes menores e complexos e peças fundidas sob pressão para peças de alumínio de alto volume.
O que confirmar antes de assinar um pedido de fundição em areia
A diferença entre uma ordem suave e uma ordem problemática geralmente aparece na especificação e não no metal. Antes de se comprometer com um fornecedor, defina o seguinte:
- Grau de tolerância e tolerância de usinagem. Nomeie o padrão, como ISO 8062, e o grau de tolerância no desenho, e marque quais faces são usinadas, para que as cotações sejam genuinamente comparáveis.
- Sistema de moldagem e ligante. Pergunte se a cotação pressupõe areia verde, silicato de sódio, resina ou areia voltada para sol de sílica; a escolha altera o preço e o acabamento alcançável.
- Verificação de materiais. Especifique o padrão da liga, exija uma barra de teste mecânico para cada corrida e solicite relatórios de composição química.
- Escopo da inspeção. Acordar sobre inspeção dimensional e critérios visuais, e sobre partículas magnéticas ou testes ultrassônicos para áreas de retenção de pressão ou críticas de segurança.
- Escopo pós-casting. Informar quem realiza tratamento térmico, usinagem, revestimento e pintura e quais documentos, como relatórios dimensionais e certificados de materiais, acompanham a mercadoria.
- Aprovação do primeiro artigo. Uma amostra aprovada contra o sorteio evita a maioria das disputas posteriormente no lote.
Trabalhando com um fornecedor personalizado de fundição em areia
A fundição em areia recompensa os fornecedores que a tratam como um processo a ser projetado em vez de simplesmente vazado, e os sinais são fáceis de detectar: o fornecedor pergunta sobre a carga de trabalho e o ambiente de serviço da peça, propõe um sistema de moldagem em vez de esperar que um seja nomeado e cita a usinagem e o revestimento como parte do mesmo plano. Desde 2003, Ningbo Hansheng Machinery Parts Co., Ltd., também operando como Peças de maquinaria Co. de Ningbo Yifei, Ltd. , forneceu peças fundidas e forjadas personalizadas de uma fábrica de 5.000 metros quadrados em Ningbo, China, trabalhando sob um sistema de garantia de qualidade ISO 9001, com usinagem, tratamento térmico e revestimento de superfície manuseados internamente e a maioria dos produtos exportados para Europa e América do Norte.
Se você estiver adquirindo peças fundidas em areia, o ponto de partida mais eficiente é um desenho com tolerâncias, quantidades e detalhes de aplicação claramente marcados. Um fornecedor capaz responderá com um sistema de moldagem recomendado, um plano de usinagem e uma cotação que você pode comparar linha por linha, e é nessa comparação que as economias reais são encontradas.
Exibição do rolamento selecionado


Informações de contato
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Links de produtos
Links de produtos
- Peças fundidas para máquinas agrícolas
- Peças de fundição automática
- Peças de fundição sob pressão de latão
- Dente e acessório de balde de fundição
- Peças fundidas de contêineres
- Peças fundidas de investimento
- Peças fundidas para máquinas
- Peças fundidas para máquinas de mineração
- Peças fundidas para ferrovias e trens
- Peças de fundição em areia
- Peças de estampagem e forjamento
- Peças fundidas de válvulas
Contate-nos
Direitos autorais ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Todos os direitos reservados
 Fabricantes de peças fundidas personalizadas
